


SMD lodēšanas iekārtu automātiska pārtīšanas nomaiņa
Apraksts
1. Lāzera pozicionēšanas pielietojums
Strādājiet ar visa veida mātesplatēm vai PCBA.
Dažādu veidu mikroshēmu lodēšana, pārlodēšana un atlodēšana: BGA, PGA, POP, BQFP, QFN, SOT223, PLCC, TQFP, TDFN, TSOP,
PBGA, CPGA, LED mikroshēma.
2. Produkta īpašībasOptiskā izlīdzināšana
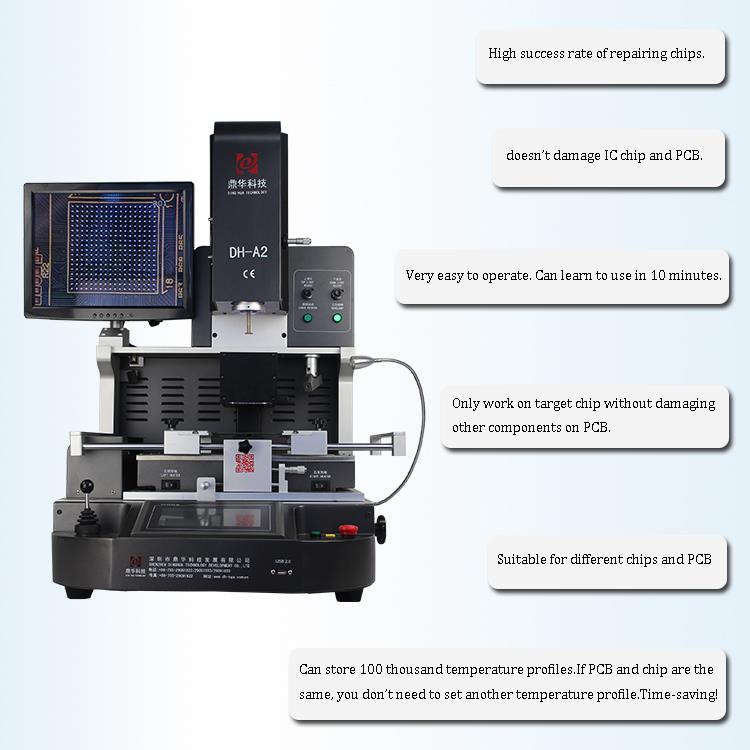
3.DH-A2 specifikācija
| Jauda | 5300w |
| Augšējais sildītājs | Karstais gaiss 1200w |
| Apakšējais sildītājs | Karstais gaiss 1200W. Infrasarkanais 2700w |
| Barošanas avots | AC220V±10% 50/60Hz |
| Izmērs | L530*P670*A790 mm |
| Pozicionēšana | V veida rievas PCB atbalsts un ar ārēju universālu armatūru |
| Temperatūras kontrole | K tipa termopāris, slēgta cikla vadība, neatkarīga apkure |
| Temperatūras precizitāte | ±2 grādi |
| PCB izmērs | Maks. 450*490 mm, Min. 22*22 mm |
| Darbagalda precizēšana | ±15 mm uz priekšu/atpakaļ, ±15 mm pa labi/pa kreisi |
| BGA mikroshēma | 80*80-1*1 mm |
| Minimālais attālums starp mikroshēmām | 0.15 mm |
| Temperatūras sensors | 1 (pēc izvēles) |
| Neto svars | 70 kg |
4. Sīkāka informācija


5. Kāpēc izvēlēties mūsuSMD lodēšanas iekārtu automātiskā lodēšana aizstāj Split Vision?


6.Sertifikāts
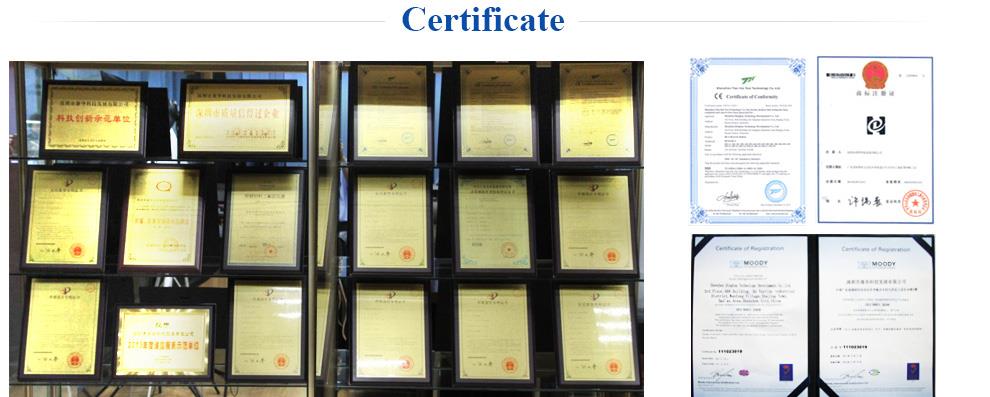
UL, E-MARK, CCC, FCC, CE ROHS sertifikāti. Tikmēr, lai uzlabotu un pilnveidotu kvalitātes sistēmu, Dinghua
ir nokārtojis ISO, GMP, FCCA, C-TPAT klātienes audita sertifikātu.
7. Iepakošana un nosūtīšana

8. Sūtījums
DHL/TNT/FEDEX. Ja vēlaties citu piegādes termiņu, lūdzu, pastāstiet mums. Mēs jūs atbalstīsim.
9. Apmaksas noteikumi
Bankas pārskaitījums, Western Union, kredītkarte.
Lūdzu, pastāstiet mums, ja jums ir nepieciešams cits atbalsts.
10. Kā darbojas DH-A2SMD lodēšanas iekārtu automātiska pārtīšanas nomaiņastrādāt?
11. Saistītās zināšanas
Sarežģītākais lodēšanas masku izgatavošanas aspekts ir lodēšanas maskas apstrāde, ko veic, izmantojot:
Papildus caurlaides vadošajai funkcijai daudzi PCB projektēšanas inženieri to izstrādās kā gatavo produkta pārbaudes punktu pēc montāžas, un dažos gadījumos to var izveidot pat kā komponentu ievietošanas atveri. Parastās cauruļu konstrukcijas gadījumā mērķis ir novērst lodmetāla ieplūšanu caurumā lodēšanas procesa laikā. Ja caurumu izmanto kā pārbaudes punktu vai detaļu ievietošanas atveri, logs ir jāatver.
Tomēr skārda pārklājuma eļļa cauruma iekšpusē var viegli izraisīt skārda lodīšu veidošanos. Tāpēc liela daļa produkta ir izstrādāta ar cauruļu spraudni, lai atrisinātu šo problēmu. Šo apstrādi izmanto arī, lai atvieglotu BGA pozīcijas iepakošanu. Tomēr, ja cauruma diametrs pārsniedz 0,6 mm, tas palielina aizsprostošanas grūtības (spraudnis var neaizpildīt caurumu pilnībā). Rezultātā skārda caurums bieži tiek veidots ar pusatvērtu logu, kura diametrs ir lielāks nekā atsevišķam caurumam (0.065 mm), un cauruma siena un mala ir 0,065 mm diapazonā, pēc tam apsmidzina ar alvu.
Rakstzīmju apstrāde galvenokārt ietver burtu bloku un saistīto zīmju pievienošanu.
Tā kā komponentu izkārtojumi kļūst blīvāki, ir jānodrošina, lai rakstzīme nepārklājas ar spilventiņu. Attālumam starp rakstzīmi un spilventiņu ir jābūt vismaz 0,15 mm. Turklāt komponentu rāmis un simbols ne vienmēr var būt ideāli sadalīti pa shēmas plati. Lielāko daļu filmas izkārtojuma aizpilda iekārta, tādēļ, ja projektēšanas laikā nevar veikt pielāgojumus, varat apsvērt iespēju drukāt tikai rakstzīmju lodziņu, nedrukājot komponenta simbolu.
Kopējās atzīmes ir piegādātāja identifikācija, UL demonstrācijas zīme, liesmas slāpētāja pakāpe, antistatiskā zīme, ražošanas cikls, klienta norādīts logotips un citi. Ir svarīgi precizēt katra logotipa nozīmi, un vislabāk ir norādīt un norādīt to atrašanās vietas.
Finierzāģu un formu ražošanas apsvērumi
Finierzāģis vispirms jāveido tā, lai to varētu viegli apstrādāt. Elektriskā frēzēšanas laika intervāls jānosaka, pamatojoties uz frēzes diametru (parasti 1,6 mm, 1,2 mm, 1.0mm vai 0,8 mm). Izstrādājot perforētās plāksnes formu, ir jāpievērš uzmanība tam, vai attālums starp caurumu un plāksnes malu ir lielāks par plāksnes biezumu. Minimālajam rievas izmēram ir jābūt lielākam par 0,8 mm. Ja tiek izmantots V-CUT, malas līnijai un vara slānim jābūt vismaz 0,3 mm attālumā no V-CUT centra.
Turklāt ir jāapsver jautājums par materiālu izmantošanu. Tā kā specifikācijas lielapjoma materiālu iegādei ir samērā nemainīgas, parastie lokšņu materiāli ir 930 x 1245 mm, 1040 x 1245 mm un 1090 x 1245 mm. Ja piegādes vienība ir nepamatota, tas var radīt ievērojamus materiālu atkritumus.


